Zweikomponenten-Struktursilikondichtstoffe zeichnen sich durch hohe Festigkeit, Belastbarkeit und Beständigkeit gegen Alterung, Ermüdung und Korrosion aus und bieten über die erwartete Lebensdauer eine stabile Leistung. Sie eignen sich für Klebstoffe, die die Verklebung von Bauteilen gewährleisten. Hauptsächlich werden sie zum Verbinden von Metall, Keramik, Kunststoffen, Gummi, Holz und anderen Materialien gleicher Art oder zwischen verschiedenen Materialien eingesetzt und können traditionelle Verbindungsarten wie Schweißen, Nieten und Verschrauben teilweise ersetzen.
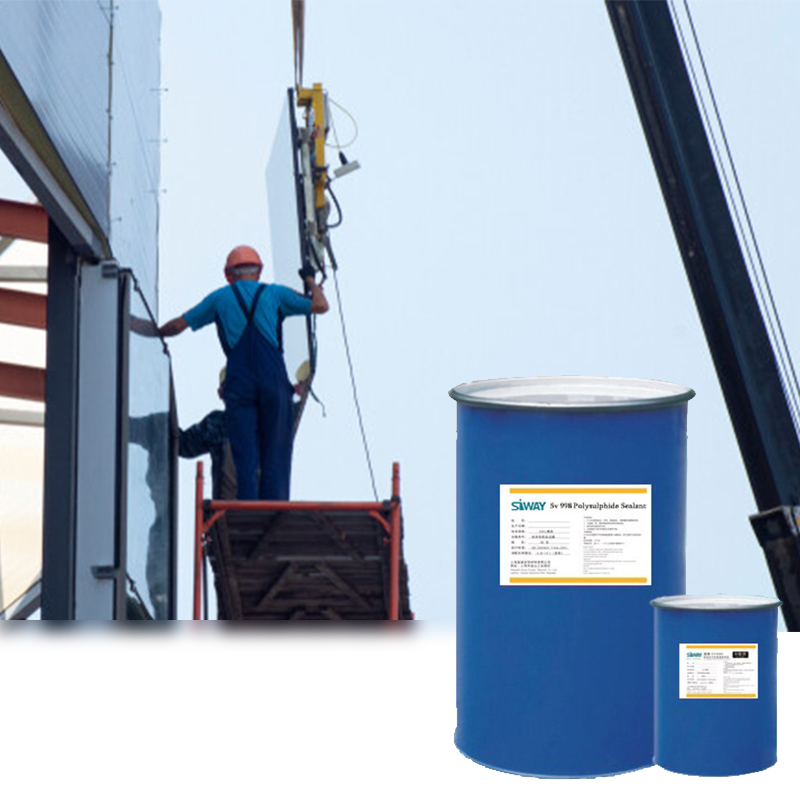
Silikon-Strukturdichtstoff ist ein Schlüsselmaterial für vollständig oder teilweise verdeckte Rahmenglasfassaden. Durch die Verbindung von Platten und Metallrahmen nimmt er Wind- und Eigengewichtslasten des Glases auf und trägt somit maßgeblich zur Langlebigkeit und Sicherheit der Fassadenkonstruktion bei. Er ist ein wesentlicher Bestandteil der Glasfassadensicherheit.
Es handelt sich um einen Strukturdichtstoff mit linearem Polysiloxan als Hauptrohstoff. Während des Aushärtungsprozesses reagiert das Vernetzungsmittel mit dem Basispolymer und bildet ein elastisches Material mit dreidimensionaler Netzwerkstruktur. Da die Si-O-Bindungsenergie in der Molekularstruktur von Silikonkautschuk im Vergleich zu anderen chemischen Bindungen relativ hoch ist (spezifische physikalische und chemische Eigenschaften von Si-O: Bindungslänge 0,164 ± 0,003 nm, thermische Dissoziationsenergie 460,5 J/mol, deutlich höher als C-O 358 J/mol, C-C 304 J/mol, Si-C 318,2 J/mol), weist er eine hohe UV-Beständigkeit und Witterungsbeständigkeit auf. Er bleibt über 30 Jahre in verschiedenen Witterungsumgebungen riss- und alterungsfrei. Zudem bietet er eine Verformungs- und Verschiebungsbeständigkeit von ±50 % in einem breiten Temperaturbereich. Mit zunehmender Verwendung von Silikon-Strukturdichtstoffen treten in der Praxis jedoch verschiedene Probleme auf, wie beispielsweise: Partikelagglomeration und -pulverisierung der Komponente B, Entmischung und Schichtung der Komponente B, unzureichende Kompression der Platte oder Verschmieren des Klebstoffs, geringe Klebstoffausstoßgeschwindigkeit der Klebemaschine, Partikelbildung im Klebstoff der Klebefolie, zu schnelle oder zu langsame Oberflächentrocknung, Hautbildung oder Vulkanisation des Klebstoffs, Bildung von „Blütenkleber“ während des Klebevorgangs, unzureichende Aushärtung des Kolloids, klebrige Hände nach einigen Tagen Aushärtung, anormale Härte nach der Aushärtung, nadelförmige Poren auf der Klebefläche zum Substrat, Lufteinschlüsse im Silikondichtstoff, mangelhafte Haftung am Substrat, Inkompatibilität mit Zubehör usw.
2. FAQ-Analyse von Zweikomponenten-Silikonklebstoffen
2.1 Teil B weist Partikelagglomeration und Pulverisierung auf
Tritt bei Komponente B eine Partikelagglomeration oder -pulverisierung auf, kann dies zwei Ursachen haben: Erstens kann dieses Phänomen bereits vor der Verwendung in der oberen Schicht aufgetreten sein, was auf eine mangelhafte Abdichtung der Verpackung zurückzuführen ist. Das Vernetzungs- oder Haftmittel in Komponente B ist eine aktive Verbindung und reagiert empfindlich auf Luftfeuchtigkeit. In diesem Fall sollte die Charge an den Hersteller zurückgeschickt werden. Zweitens kann es vorkommen, dass die Maschine während des Betriebs abgeschaltet wurde und die Partikelagglomeration oder -pulverisierung beim Wiedereinschalten auftritt. Dies deutet darauf hin, dass die Abdichtung zwischen der Druckplatte der Klebemaschine und dem Gummimaterial unzureichend ist. In diesem Fall sollte der Gerätehersteller kontaktiert werden, um das Problem zu beheben.
2.2 Die Geschwindigkeit der Klebemaschine ist gering.
Bei der erstmaligen Verwendung des Produkts ist die Klebstoffausstoßgeschwindigkeit der Klebemaschine während des Klebevorgangs zu gering. Dafür gibt es drei mögliche Ursachen: 1. Komponente A weist eine unzureichende Fließfähigkeit auf, 2. die Druckplatte ist zu groß und 3. der Luftdruck ist zu niedrig.
Wenn festgestellt wird, dass es sich um den ersten oder dritten Grund handelt, kann das Problem durch Anpassen des Drucks der Heißklebepistole behoben werden. Liegt der Grund hingegen im zweiten Fall, kann die Bestellung eines Laufs mit passendem Kaliber Abhilfe schaffen. Verlangsamt sich die Klebstoffausstoßgeschwindigkeit während des normalen Gebrauchs, sind möglicherweise der Mischkern und das Filtersieb verstopft. In diesem Fall muss das Gerät umgehend gereinigt werden.
2.3 Die Anfahrzeit ist zu kurz oder zu langsam
Die Bruchzeit des Strukturklebstoffs bezeichnet die Zeit, die das Kolloid nach dem Mischen benötigt, um von einer Paste in einen elastischen Körper überzugehen. Sie wird üblicherweise alle 5 Minuten geprüft. Drei Faktoren beeinflussen die Trocknung und Aushärtung der Gummioberfläche: (1) das Verhältnis der Komponenten A und B usw.; (2) Temperatur und Luftfeuchtigkeit (wobei die Temperatur den größten Einfluss hat); (3) eine fehlerhafte Produktrezeptur.
Die Lösung für Grund (1) liegt in der Anpassung des Verhältnisses. Eine Erhöhung des Anteils von Komponente B verkürzt die Aushärtezeit und führt zu einer harten und spröden Klebeschicht; eine Verringerung des Härteranteils hingegen verlängert die Aushärtezeit, macht die Klebeschicht weicher, erhöht die Zähigkeit und steigert die Festigkeit.
Im Allgemeinen kann das Volumenverhältnis von Komponente A zu B zwischen 9 und 13:1 eingestellt werden. Ein hoher Anteil an Komponente B beschleunigt die Reaktion und verkürzt die Aushärtungszeit. Eine zu schnelle Reaktion kann die Zeit zum Abschneiden und Anhalten der Spritzpistole beeinträchtigen. Eine zu langsame Reaktion verlängert die Trocknungszeit des Kolloids. Die Aushärtungszeit liegt üblicherweise zwischen 20 und 60 Minuten. Die Eigenschaften des Kolloids nach der Aushärtung sind in diesem Verhältnisbereich im Wesentlichen gleich. Bei zu hoher oder zu niedriger Verarbeitungstemperatur kann der Anteil von Komponente B (Härter) entsprechend angepasst werden, um die Oberflächentrocknung und die Aushärtungszeit des Kolloids zu optimieren. Bei Produktmängeln muss das Produkt ausgetauscht werden.
2.4 Beim Kleben entsteht „Blumenkleber“.
Die Blütenbildung entsteht durch ungleichmäßige Vermischung der Kolloide der Komponenten A und B und zeigt sich als lokaler weißer Streifen. Die Hauptursachen sind: 1. Die Zuleitung der Komponente B der Leimmaschine ist verstopft; 2. Der statische Mischer wurde längere Zeit nicht gereinigt; 3. Die Trennwand ist locker und die Leimausstoßgeschwindigkeit ungleichmäßig. Dies lässt sich durch eine Reinigung der Anlage beheben. Bezüglich Grund (3) muss der Proportionalregler überprüft und gegebenenfalls angepasst werden.
2.5 Hautbildung oder Vulkanisation des Kolloids während des Klebstoffherstellungsprozesses
Wenn der Zweikomponentenkleber während des Mischvorgangs teilweise aushärtet, kann es beim Ausbringen des Klebstoffs aus der Heißklebepistole zu Hautbildung oder Vulkanisation kommen. Sollte die Aushärtung und der Klebstoffaustrag normal verlaufen, der Klebstoff aber dennoch verkrustet oder vulkanisiert sein, kann dies darauf hindeuten, dass das Gerät längere Zeit außer Betrieb war, die Heißklebepistole nicht oder nicht gründlich genug gereinigt wurde und der verkrustete oder vulkanisierte Klebstoff abgespült werden muss. Anschließend kann die Verarbeitung fortgesetzt werden.
2.6 Im Silikondichtstoff befinden sich Luftblasen.
Im Allgemeinen ist das Kolloid selbst blasenfrei. Luftblasen im Kolloid können sich jedoch während des Transports oder der Verarbeitung mit Luft vermischen, beispielsweise durch: 1. Nichtreinigung des Entlüftungsventils beim Austausch des Gummizylinders; 2. Andrücken der Komponenten auf die Platte nach dem Einsetzen in die Maschine, ohne sie vollständig zu verdichten, was zu einer unvollständigen Entschäumung führt. Daher muss der Schaum vor Gebrauch gründlich entfernt werden, und die Klebemaschine muss während des Gebrauchs korrekt bedient werden, um eine dichte Verbindung zu gewährleisten und das Eindringen von Luft zu verhindern.
2.7 Schlechte Haftung am Substrat
Dichtmittel sind keine Universalklebstoffe und gewährleisten daher in der Praxis keine optimale Haftung auf allen Untergründen. Durch die Vielfalt der Oberflächenbehandlungsverfahren und neuer Prozesse variieren auch die Aushärtungsgeschwindigkeit und die Haftungswirkung von Dichtmitteln und Untergründen.
Es gibt drei Arten von Schäden an der Klebefläche zwischen Strukturklebstoff und Substrat. Zum einen Kohäsionsschäden (Kohäsionskraft > Kohäsionskraft), zum anderen Haftungsschäden (Kohäsionskraft < Kohäsionskraft). Ein Schaden an der Klebefläche von maximal 20 % gilt als zulässig, ein Schaden an der Haftung von mehr als 20 % als nicht zulässig; ein Schaden an der Haftung von mehr als 20 % ist in der Praxis unerwünscht. Es gibt möglicherweise die folgenden sechs Gründe, warum der Strukturklebstoff nicht am Substrat haftet:
⑴ Das Substrat selbst ist schwer zu verbinden, z. B. PP und PE. Aufgrund ihrer hohen Molekülkristallinität und niedrigen Oberflächenspannung können sie mit den meisten Substanzen keine Molekülkettendiffusion und -verknäuelung eingehen, sodass sie keine starke Bindung an der Grenzfläche ausbilden können. Adhäsion;
⑵ Der Haftungsbereich des Produkts ist eng, und es kann nur auf bestimmten Substraten verwendet werden;
⑶ Die Aushärtezeit ist nicht ausreichend. Zweikomponenten-Strukturklebstoffe sollten in der Regel mindestens 3 Tage, Einkomponentenklebstoffe hingegen 7 Tage aushärten. Bei niedriger Temperatur und Luftfeuchtigkeit in der Aushärtungsumgebung muss die Aushärtezeit verlängert werden.
⑷ Das Mischungsverhältnis der Komponenten A und B ist falsch. Bei der Verwendung von Zweikomponentenprodukten muss der Anwender das vom Hersteller vorgegebene Mischungsverhältnis von Basiskleber und Härter genau einhalten, da sonst Probleme in der frühen Aushärtungsphase oder später im Gebrauch hinsichtlich Haftung, Witterungsbeständigkeit und Haltbarkeit auftreten können.
⑸ Fehlende oder unzureichende Reinigung des Untergrunds. Da Staub, Schmutz und Verunreinigungen auf der Oberfläche des Untergrunds die Haftung beeinträchtigen, muss dieser vor der Verwendung gründlich gereinigt werden, um eine gute Verbindung zwischen Strukturklebstoff und Untergrund zu gewährleisten.
⑹ Fehlende oder nicht wie vorgeschrieben aufgetragene Grundierung. Die Grundierung dient der Vorbehandlung der Oberfläche des Aluminiumprofils und verbessert die Wasserbeständigkeit und Haltbarkeit der Verbindung bei gleichzeitiger Verkürzung der Aushärtezeit. Daher muss die Grundierung in der Praxis sachgemäß angewendet werden, um ein Ablösen durch unsachgemäße Anwendung unbedingt zu vermeiden.
2.8 Inkompatibilität mit Zubehör
Der Grund für die Unverträglichkeit mit dem Zubehör liegt darin, dass das Dichtmittel mit dem Zubehör in Kontakt eine physikalische oder chemische Reaktion eingeht, was zu Gefahren wie Verfärbung des Strukturklebstoffs, Nichthaften am Untergrund, Verschlechterung der Leistungsfähigkeit des Strukturklebstoffs und verkürzter Lebensdauer des Strukturklebstoffs führt.
3. Schlussfolgerung
Silikon-Strukturklebstoffe zeichnen sich durch hohe Festigkeit, Stabilität, ausgezeichnete Alterungsbeständigkeit und Temperaturbeständigkeit aus und werden daher häufig für die strukturelle Verklebung von Fassaden eingesetzt. In der Praxis kann die Leistungsfähigkeit der Strukturklebstoffe jedoch durch menschliche Faktoren und Probleme mit dem gewählten Untergrundmaterial (z. B. durch Nichteinhaltung der Bauvorgaben) stark beeinträchtigt oder sogar vollständig aufgehoben werden. Aus diesem Grund sind vor Baubeginn Kompatibilitäts- und Haftungsprüfungen von Glas, Aluminium und Zubehör durchzuführen. Die Anforderungen jedes einzelnen Arbeitsschritts müssen während der Bauphase strikt eingehalten werden, um die optimale Wirkung der Strukturklebstoffe zu erzielen und die Projektqualität zu gewährleisten.
Veröffentlichungsdatum: 30. November 2022